常用的金属标识牌有电铸镍标牌、不锈钢蚀刻标牌、铝标牌三种、其工艺的制造流程如下,下面我们来一一认识一下:
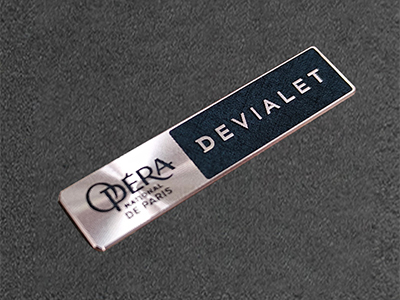
一、电铸镍工艺(电铸镍标、镍铭牌)
原理:电化学增材成型,在导电母模上让镍离子在电解液中定向沉积,形成独立纯镍薄片,成型后从母模剥离,和电镀完全不同(电镀是镀层附着在基材上,电铸是做成独立金属件)。
标准流程
1. 母模制作:光刻/CNC加工精密母模(不锈钢、玻璃),做钝化离型处理;
2. 前处理:除油、活化,保证沉积均匀;
3. 电铸沉积:氨基磺酸镍/硫酸镍电解液,控温50–60℃、稳定电流,按厚度控制时长;常规镍标厚度 0.03–0.1mm,薄款柔性可贴曲面;
4. 脱模分离;
5. 后处理:修边、抛光、镀金/铬/黑镍、拉丝、CD纹、背胶复合(3M胶)、质检。

✅ 优势
1. 精度极高,微米级复刻,极细线条、小字、镂空、复杂浮雕纹理都能做,边缘锐利无毛刺;
2. 超薄、柔软,可贴平面、弧面、异形外壳;
3. 镍层致密耐磨、耐盐雾、耐溶剂,可长期户外使用;
4. 表面效果丰富:镜面、珍珠镍、拉丝、复合电镀彩色;
5. 材质纯度高,容易满足RoHS、HF环保要求。
❌ 短板
- 母模成本偏高,小批量单价贵;
- 厚度上限有限,不适合做厚重、大尺寸铭牌;
- 生产周期较长,对电解液、环境洁净度要求严格。
📌 典型应用:消费电子LOGO、耳机、音响、高尔夫球杆、汽车内饰标、智能家居高端铭牌、曲面产品金属贴标。
二、不锈钢蚀刻工艺(化学蚀刻/光蚀铭牌)
原理:减材工艺。在不锈钢板材表面做耐蚀掩膜,裸露区域被化学药水选择性溶解腐蚀,形成凹陷图文;分感光蚀刻(光刻)和丝印蚀刻两类,工业标牌主流是感光蚀刻。
标准流程
1. 基材备料:304/316不锈钢板(厚度0.1–3mm);
2. 前处理:碱性除油、酸洗;
3. 涂布感光胶/贴干膜 → 菲林对位曝光 → 显影,露出要蚀刻的区域;
(丝印款:直接丝网印耐酸油墨做保护层,效率更高、精度偏低)
4. 蚀刻:氯化亚铁/专用不锈钢蚀刻液恒温腐蚀,控制蚀刻深度;
5. 脱膜清洗、钝化防锈;
6. 后工序:填漆上色、拉丝、喷砂、抛光、折弯、打孔、安装耳加工。

✅ 优势
1. 基材本身就是不锈钢,结构扎实、刚性好,抗撞击、耐户外暴晒盐雾,316L可用于化工、海洋环境;
2. 可以做深蚀刻,凹槽填漆后图文永不掉色(漆在槽内,不易刮掉);
3. 适合中大面积设备铭牌、面板;
4. 无凸起高度限制,可做平面铭牌,也可局部凹凸;
5. 大批量丝印蚀刻性价比高。
❌ 短板
1. 感光蚀刻工序多,精细款单价高于普通丝印;
2. 存在侧蚀效应,线条太细时边缘有轻微圆角,极限精度不如电铸镍;
3. 板材硬、不可弯折贴曲面;
4. 蚀刻废水需要合规处理。
📌 典型应用:机械设备铭牌、仪器面板、户外设备标识、电梯标牌、机柜铭牌、阀门船舶标识。
三、铝压铸工艺(铝合金压铸铭牌)
原理:高压压铸成型,熔融铝合金(常用ADC12、A380)高速高压注入精密钢模,冷却一次性成型带立体浮雕的标识件,属于一体铸造成型工艺。
标准流程
1. 开钢压铸模具(浮雕、轮廓、卡扣一体设计);
2. 铝合金熔炼、除气除渣;
3. 高压压铸机高速充型、保压冷却;
4. 开模取件、震渣、冲切浇口;
5. 去毛刺、打磨抛光;
6. 表面处理:阳极氧化、喷粉、烤漆、电镀、拉丝、CNC精雕二次修纹;
7. 装配背胶/卡扣、检验。
✅ 优势
1. 立体感最强,浮雕高度大、手感厚重,档次感强;可做异形、带卡扣、定位柱的一体化结构件;
2. 铝合金轻量化,强度好、抗冲击;阳极氧化后耐腐蚀;
3. 大批量量产速度快,摊薄单价;
4. 造型自由度高,不规则轮廓、多层浮雕都可以一体成型。
❌ 短板
1. 模具费用很高,只适合中大批量,打样成本高;改图就要改模;
2. 很难做极细小字,尖角、超细纹路容易充型不足、起毛刺;
3. 压铸铝内部易有气孔,电镀不良风险高于镍、不锈钢;
4. 产品有厚度、有重量,不能做薄款柔性标贴。
📌 典型应用:汽车外饰铭牌、家电高端LOGO、箱包五金标、门禁门牌、礼品徽章、大型装饰标牌。

 关注微信